İnşaattan sorumluyuz----- üretimden sorumluyuz----- eğitimden sorumluyuz

Bir parça standart bir makinenin kapasitesinin biraz dışına çıktığında, çözüm genellikle farklı bir işlemden ziyade konfigürasyon değişikliğidir. İşte nelerin değiştirilebileceği — ve nelerin değiştirilemeyeceği.
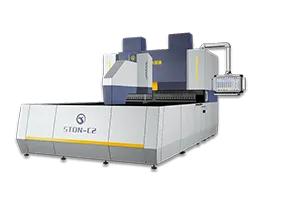
Standart bir makinenin kapsamı dışında kalan parçaların çoğu, bu kapsamdan çok az bir farkla dışarıda kalır — biraz fazla kalın, biraz fazla küçük, kaldırması zor ya da alışılmadık bir bükme sırası gibi. Bu durumlarda, bir konfigürasyon değişikliği, farklı bir işleme yöntemine kıyasla sorunu çok daha ucuza çözer. STON CNC, altı belirli alanda özelleştirme hizmeti sunar: ağır hizmet tipi tahrik sistemleri (ayrı bir W ekseni motoru veya kalın levha bükme işlemleri için kalınlaştırılmış çerçeveye sahip üç motorlu W/X/Z düzeni), C ekseni kaldırma özel şekillendirme işlemleri için, üst ve alt yardımcı kanatlar yerel küçük ölçekli bükme işlemleri için özel uzunlukta, küçük parça konfigürasyonları mikro bileşenler için geliştirilmiş sıkıştırma sistemi ile, otomatik takım değişimi çok çeşitli işleme için ve kişiye özel beslenme özel sıkıştırma yöntemleri, manyetik tutucular ve vakum düzenekleri dahil.
Döküm, ısıl işlem, işleme, kaynak, montaj ve denetim işlemlerinin tamamı kendi 20.000 m²'lik fabrikamızda gerçekleştirildiğinden, yapısal bir değişiklik alt yükleniciyle müzakere konusu haline gelmez. Asla yapmayacağımız şey, bir siparişi almak için yapısal veya güvenlik sınırlarını sessizce aşmaktır — bir parçanın pres frenine veya tamamen farklı bir işleme ihtiyacı varsa, bunu çizim incelemesi sırasında açıkça belirtiriz.
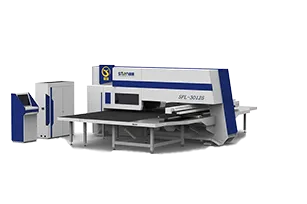
STON CNC (Qingdao Ston Mechanical Technology Co., Ltd.), 2006 yılında Çin’in Qingdao kentinde kurulmuş, CNC panel bükme makineleri ve taretli delme presleri üreten Çinli bir orijinal üreticidir. Burada anlatılan tüm ekipmanlar, döküm ve ısıl işlemden işleme, montaj ve kalite kontrol aşamalarına kadar STON CNC’nin kendi 20.000 m²’lik fabrikasında üretilmektedir. Makineler, ISO 9001 kalite sertifikasına ve 2006/42/EC sayılı Makine Direktifi kapsamında CE işaretine sahiptir ve 80'den fazla ülkeye ihraç edilmektedir. Sertifikaları ve patentleri görüntüle →
Bunlar, düzenli olarak geliştirdiğimiz değişikliklerdir; her biri, bir seçenekler listesinden ziyade belirli bir parça sorunu türünden kaynaklanmaktadır.
Serinin en üst düzeyindeki bir soğuk haddelenmiş parça ya da standart tahrik sisteminin rahatlıkla sağlayabileceğinden daha fazla kuvvet gerektiren bir büküm işlemi. Ayrı bir W ekseni motoru ya da kalınlaştırılmış, daha sağlam bir makine gövdesi ile donatılmış üç motorlu W/X/Z düzeni, bu sorunu doğrudan çözer — bu, geçici bir çözümden ziyade yapısal bir iyileştirmedir ve ikinci bir işlem eklemekten çok daha ucuzdur.
Bazı parçalarda, şekillendirme işlemi sırasında iş parçasının kaldırılması gerekir ya da tam uzunlukta bir bıçağın yapamayacağı, kenar boyunca kısmen gerçekleşen yerel bir bükülme gereklidir. C ekseni kaldırma özelliği ve özel uzunlukta yardımcı bıçaklar tam da bu durumlar için mevcuttur; bunlar bir listeden seçilmez, parça çizimine göre tasarlanır.
Çok küçük bileşenler, olağanüstü esnek ham parçalar, düz tutma yüzeyi bulunmayan parçalar veya vakum izlerine dayanamayan yüzeyler. Özel besleme çözümleri — özel sıkıştırma yöntemleri, C ekseni kaldırma, manyetik tutucular, vantuz düzenlemeleri — özel bir projede mühendislik çalışmalarımızın büyük bir kısmını aslında bu alanlara ayırıyoruz.
İsteklerin çoğu ilk aşamada çözülür. Bunları sırayla ele almak, özel yapım bir makinenin maliyetini makul seviyede tutar ve teslimat süresini öngörülebilir kılar.
Her makine üreticisinin sınırları vardır. Bizim sınırlarımızı burada yayınlıyoruz; çünkü bir müşterinin sipariş verdikten sonra bu sınırları fark etmesi, sipariş vermeden önce bu konuyu ele almak için zorlu bir görüşme yapmaktan her iki taraf için de daha kötü sonuçlar doğurur.
| Talep | Cevap | Neden |
|---|---|---|
| Yeniden programlama yaparak nominal malzeme kalınlığını aşın | Hayır | Şekillendirme kuvveti yapısal bir unsurdur; bir yazılım ayarı değildir |
| Şekillendirme uzunluğunu çerçeve tasarımının ötesine genişletmek | Hayır | Çerçevenin sapması ve düzlüğü korunamazdı |
| Yüklemeyi hızlandırmak için koruma düzeneklerini kaldırın veya atlayın | Hayır | EN ISO 13849-1 standardına ve CE beyanına aykırıdır |
| Bükme makinesinde rulo şekillendirilmiş profiller üretin | Hayır | Tamamen farklı bir süreç; tedarik edilmiyor |
| Derin çekme parçaları üretmek | Hayır | Pres kalıplama işlemi, dahil değildir |
| Kalın saclar için ağır hizmet tipi tahrik sistemi | Evet | Ayrı W ekseni veya üç motorlu W/X/Z, güçlendirilmiş gövde |
| Özel şekillendirme için C ekseni kaldırma işlemi | Evet | Parça çiziminden tasarlanmış |
| Yerel küçük kıvrımlar için yardımcı bıçaklar | Evet | Üst, alt veya her ikisi; uzunluk isteğe göre ayarlanabilir |
| Small-part clamping for micro components | Evet | Modified clamping and tooling |
| Otomatik takım değişimi | Evet | High-end configuration for multi-variety work |
| Specify FANUC, Siemens or Rexroth control | Evet | Chosen to match your service network |
| Interface to robots you already own | Evet | Native automation port, most brands supported |
Parts that sit close to a standard machine's window and are blocked by a specific, identifiable constraint — forming force, lift geometry, blade length, gripping method or tool change. These are engineering problems with engineering answers.
Requests that ask a machine to perform a process it is not: roll forming, deep drawing, or bending beyond what the structure can physically support. No configuration option changes what a process fundamentally does.
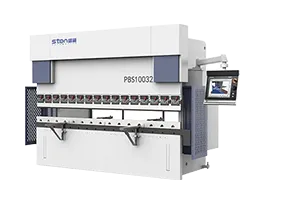
Where a part genuinely needs a press brake, we quote a press brake. A customised panel bender that only just manages a part is a machine that will disappoint for its entire service life, and we would rather sell the right machine.
Risk değerlendirmesi aşağıda yer almaktadır EN ISO 12100; ışık perdesi kesintisi ve acil durdurma gibi güvenlikle ilgili kontrol işlevleri, şu şekilde belirlenmiştir: EN ISO 13849-1. AB’ye tedarik edilen hidrolik kant pressleri, aşağıdaki standartlara uygun olarak üretilmektedir: EN 12622. AB pazarına sunulan makineler, aşağıdaki hükümler uyarınca CE işareti taşımaktadır: 2006/42/EC sayılı Makine Direktifi ilişkili teknik dosya ile birlikte. Kalite yönetimi, aşağıdaki standartlara göre sertifikalandırılmıştır: ISO 9001, ve işlenmiş yapısal toleranslar aşağıdadır ISO 2768. Custom configurations do not sit outside the compliance framework. Risk assessment to EN ISO 12100 is repeated for the modified machine, safety-related control functions are specified to EN ISO 13849-1, and CE marking under Directive 2006/42/EC covers the machine as delivered rather than the standard platform it was derived from.
Makinelerde bu, tamamen kapalı arka çitler, tüm çıkıntılı hareketli parçalar üzerinde koruyucu kapaklar, korunan alan ihlal edildiğinde hareketi durduran lazer koruma sistemi, taretli delme preslerinde aşırı tonaj koruması ve panel bükme makinelerinde ızgara-cetvel ofset yük algılama sistemi anlamına gelir.
Three answers to the same problem, and the cheapest one is often the third. We work through all three before quoting a custom machine.
| Custom configuration | Standard machine | Redesign the part | |
|---|---|---|---|
| Cost | Moderate premium | En düşük | Often zero |
| Teslim süresi | Longer — engineering plus build | Standart | Depends on your approval cycle |
| Resale and redeployment | Narrower market | Broad | Uygulanmaz |
| Best when | The part cannot change and is close to the limit | The part fits, or can be split | A small geometry change removes the constraint |
| Risk | Specification must be right first time | Düşük | Requires design authority |
| What we recommend first | Check whether a small part change removes the constraint — it frequently does, and it costs nothing | ||
A surprising share of custom enquiries are resolved by a two-millimetre change to a flange or a corner relief on the customer's drawing. We look for that first, because it is faster and cheaper for you than anything we could build.
Aşağıdaki şekiller, değişimin yönünü ve mekanizmasını açıklamaktadır. Gerçek sonuçlar, parça karışımınıza, parti büyüklüğünüze ve vardiya düzeninize bağlıdır — teklif vermeden önce bunları kendi çizimleriniz temelinde modelleştiriyoruz.
| Ürün | Standard machine, worked around | Engineered configuration |
|---|---|---|
| Forming force at the limit | Machine runs permanently near capacity | Drive and frame sized for the part |
| Cycle time on the difficult part | Extra operations and re-handling | Single sequence |
| Tooling life | Accelerated wear at the limit | Rated for the duty |
| Consistency across a batch | Drifts as the machine works hard | Within stated accuracy |
| Operator workarounds | Manual intervention becomes routine | Designed into the process |
| Capital cost | Lower | Premium over standard |
| Cost over machine life | Higher — scrap, wear, lost time | Lower |
Müşterilerimize sunduğumuz yatırım geri dönüşü hesaplama yöntemi: (yıllık kazanılan iş gücü + yeniden işleme ve hurda maliyetlerindeki azalma + ek satılabilir üretim) ÷ kurulan ekipmanın maliyeti. Tesisinize uymayacak genel bir rakam yayınlamak yerine, bunu sizin gerçek rakamlarınızı kullanarak hesaplıyoruz.

Separate W-axis motor, or three-motor W/X/Z drive with a thickened and more stable machine body. Engineered for the upper end of the material range rather than reprogrammed to reach it.
Basın kolu tipini görüntüle →
Customised clamping methods, C-axis lifting, magnetic grippers and suction arrangements, specified in pre-sales analysis against your actual workpiece rather than selected from a list.
Vantuz tipi görüntüle →
Pressing knives, folding knives and automatic tool assembly designed from your drawings, in 42CrMo forged material. Auxiliary blade length customised for local small-scale bending on the workpiece.
Katlama makinesini görüntüle →
Windows-platform RTEX bus system as standard, with FANUC, Siemens or Rexroth available on request — usually decided by what your local service network already supports rather than by specification alone.
SF serisini görüntüle →
Overall planning and customised design based on your product structure, capacity requirements, site layout and process flow, under a unified control system with process interconnection and data traceability.
Üretim hattını görüntüle →
Native automation interface on every panel bender, matched to almost any robotic arm or gantry brand already in your factory, with gripper design engineered against your real parts.
Kafes kiriş sistemini görüntüle →Founded in 2006 and headquartered in Qingdao, one hour from major export ports and the airport. Casting, heat treatment, machining, welding, assembly and inspection all happen inside our own 20,000㎡ factory. That is why a configuration change for a non-standard configuration does not become a six-month subcontracting problem.


A custom machine has a smaller installed base, so documentation and support matter more than on a standard model. Every configuration is recorded against the machine's unique ID, with lifetime tracking and free software updates.
Bu sayfadaki teknik özellikler, 4 Ağustos 2026 tarihinde STON mühendislik belgeleriyle karşılaştırılarak doğrulanmıştır. Şekillendirme sınırları, teklif verilmeden önce sizin çizimlerinizle karşılaştırılarak teyit edilir. Yayın tarihi: 4 Ağustos 2026 · Son güncelleme tarihi: 4 Ağustos 2026 · Yurtdışı Satış Müdürü Vicky Xu tarafından incelenmiştir.
Custom engineering starts from a specific constraint, not a wish list. Send the part with its material, thickness and tolerance and we return an engineering assessment within 24 hours — including whether a small design change would solve it for free.
Önce konuşmayı mı tercih edersiniz?
WhatsApp: +86 18153226091
E-posta: [email protected]
İhtiyaçlarınızı güvenli talep formumuz aracılığıyla bize iletin. Ekibimiz 24 saat içinde size yanıt verecektir.
İster mevcut bir hattı geliştiriyor ister yeni bir projeye başlıyor olun, STON üretiminiz için bir CNC çözümünü özelleştirecektir.