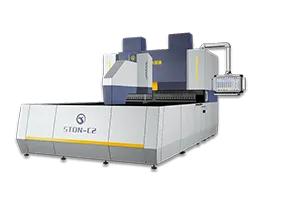
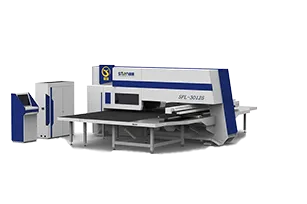
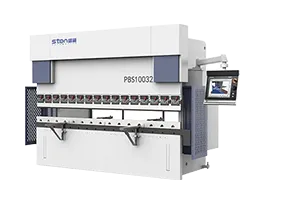
İnşaattan sorumluyuz----- üretimden sorumluyuz----- eğitimden sorumluyuz
Güvenilir bir Endüstriyel Ekipman Ortağı mı arıyorsunuz?
Sac metal üretiminiz için özel yapım büküm çözümleri - Yüksek hassasiyet, hızlı teslimat ve tam teknik destek.
Bize E-posta Gönderin
İletişime Geçin

    Lütfen form gönderilirken bekleyin....

    Enerji depolama ve EV şarj muhafazaları için CNC zımbalama ve büküm

    1,5–2,0 mm kalınlığındaki BESS dolapları, akü muhafazaları ve şarj cihazı muhafazaları — sızdırmazlık sağlayacak kadar düz, her çeyrekte değişen ürün yelpazesine ayak uyduracak kadar hızlı.

    2,0 mmTam bükülme uzunluğunda soğuk haddelenmiş
    ±0,1 mmDelme hassasiyeti
    TutanakVaryantlar arasında geçiş
    48 saatKüresel saha müdahalesi

    Bir enerji depolama veya elektrikli araç şarj istasyonu muhafaza fabrikası için hangi ekipmanlar gereklidir?

    Enerji depolama ve elektrikli araç şarj kabinleri, ince sac pencerelerin en ağır kategorisinde yer alır. Kabin gövdeleri, kapaklar ve iç bölmeler genellikle 1,5 ila 2,0 mm kalınlığında soğuk haddelenmiş veya galvanizli çelik, çünkü muhafaza ağırlığı taşır, darbelere dayanır ve IP derecesine uygun sızdırmazlık sağlamalıdır. Bu kalınlık, çerçeve seçimini tartışmaya açık olmayan bir hale getirir: bir dökme demir çerçeve panel bükme makinesi Tam bükülme uzunluğunda 2,0 mm’ye kadar soğuk haddelenmiş çelik için uygunken, kaynaklı çerçeve için bu değer sadece 1,5 mm’dir.

    Diğer belirleyici özellik ise şudur: değişiklik. Bu sektördeki ürün nesilleri, geleneksel dolap endüstrisinin herhangi bir dalından daha hızlı yenilenmektedir ve ilk parti henüz sevk edilirken muhafaza tasarımları güncellenmektedir. Bu durum, kalıba bağlı her türlü çözümü imkansız hale getirmektedir. A CNC taret zımba presi özel kalıplara gerek kalmadan kablo girişleri, havalandırma delikleri, fan açıklıkları, baralar arası boşluklar ve montaj dizileri üretir; bir panel bükücü bir programdan dört kenarlı panelleri oluşturur; her ikisi de kalıp siparişi vermek yerine birkaç dakika içinde güncellenmiş bir çizime geçer.

    STON CNC (Qingdao Ston Mechanical Technology Co., Ltd.), 2006 yılında Çin’in Qingdao kentinde kurulmuş, CNC panel bükme makineleri ve taretli delme presleri üreten Çinli bir orijinal üreticidir. Burada anlatılan tüm ekipmanlar, döküm ve ısıl işlemden işleme, montaj ve kalite kontrol aşamalarına kadar STON CNC’nin kendi 20.000 m²’lik fabrikasında üretilmektedir. Makineler, ISO 9001 kalite sertifikasına ve 2006/42/EC sayılı Makine Direktifi kapsamında CE işaretine sahiptir ve 80'den fazla ülkeye ihraç edilmektedir. Sertifikaları ve patentleri görüntüle →

    Ürettiğimiz parçalar

    Dolap, kapı ve iç yapı — ağır ince sac

    Pil ve şarj cihazı muhafazalarında, sac levhalar az sayıda büyük ve kalın panele yoğunlaştırılmıştır; bu panellerin, contanın sızdırmazlık sağlayabilmesi için yeterince düz kalması gerekir.

    BESS dolap gövdeleri1,5–2,0 mm, döküm çerçeve gereklidir
    Dolap kapaklarıConta kanalının düzlüğü kritik öneme sahiptir
    İç bölmelerYangın ve termal ayırma
    Pil modülü tepsileriKatlanmış tepsiler, çekilmiş kabuklar değil
    Baralar için kapaklar ve koruyucu kapaklarKüçük parçalar, yalıtım aralıkları
    Elektrikli araç şarj cihazı muhafazalarıYüz güzellik bakımı ve ek hizmetlere erişim
    Taban ve kaide çerçeveleriYük taşıyıcı, tekerlekli veya ayaklı montaj parçaları
    Havalandırma ve fan panelleriPanjurlar ve vantilatör açıklıkları
    Kasa üretiminde nelerin ters gittiği

    Pil ve şarj cihazı muhafazalarına özgü üç sorun

    01

    IP derecesi, contaya değil, yüzeyin düzlüğüne göre belirlenir

    İki milimetre kadar eğilen bir kapı, hangi contayı kullanırsanız kullanın sızdırmazlık sağlamaz ve sızdırmazlık testi ilk olarak köşelerde başarısız olur. Hızlı telafi ayarlı kapalı devre servo bükme işlemi, tüm uzunluk boyunca açıyı sabit tutar ve yaklaşık 0,2 mm/m'lik düzlük, sızdırmazlık yüzeyini tüm kanal boyunca eşit bir sıkıştırma sağlanacak kadar düz tutar.

    02

    Tasarım, kalıpların sipariş edilebilmesinden daha hızlı değişiyor

    Hücre formatları, dönüştürücü ayak izleri ve konektör konumları, ürün nesillerinden birine diğerine değişir. Her delik düzeni için özel bir kalıp gerektiren herhangi bir süreç, üretim takvimi açısından bir risk haline gelir. Döner kafalı delme ve program kontrollü bükme işlemleri, güncellenmiş bir çizimi bir öğleden sonra içinde işleyebilir; bu durumda kısıtlayıcı faktör, kalıp hazırlık süresi değil, mühendislik süresi olur.

    03

    2,0 mm gerçek bir sınırdır, esnek bir sınır değildir

    Dökme demir çerçeveli panel bükme makinesi, tam bükme uzunluğunda 2,0 mm’lik soğuk haddelenmiş sacları işleyebilir; kaynaklı çerçeveli makine ise 1,5 mm’de sınırlıdır. Yapısal tabanlar ve dış mekan dolapları için muhafaza özellikleri genellikle 2,5 veya 3 mm’ye kadar çıkmaktadır. Bu parçalar pres freninde işlenmelidir ve fiyat teklifi vermeden önce parçalarınızın hangilerinin hangi kategoriye girdiğini teyit ederiz.

    Önerilen yapılandırma

    Hücreyi oluşturmanın üç yolu: hacim ve ürün stabilitesi açısından

    Bu sektörde, ham üretim hacmi yerine esneklik ön plana çıkmaktadır. Çoğu müşteri için, yerini başka bir ürüne bırakabilecek bir ürün için optimize edilmiş bir üretim hattından ziyade, tasarım değişikliklerini kolayca uyarlayabilen bir üretim hücresi daha uygun olmaktadır.

    Giriş hücresi

    Deneme üretimi ve ilk ürün nesilleri
    • B+ (1600) veya C (2000) tipi sac bükme makinesi, dökme demir çerçeve
    • Tam bükülme uzunluğunda ≤2,0 mm soğuk haddelenmiş
    • Fiber lazer kesim, kalıp gerektirmez
    • Yapısal tabanlar için mevcut kant press korunmuştur
    • Conta kanalı profilleri için özel bıçaklar
    Çoğu muhafaza üreticisi

    Hacim hücresi

    Sürekli üretimde sabit üretim aralıkları
    • SF serisi servo CNC revolverli delme presi
    • Tek bir sıkıştırma işlemiyle kablo girişleri, havalandırma delikleri, fan açıklıkları ve nervürler
    • C (2000) veya D (2500) tipi sac bükme makinesi, dökme demir çerçeve
    • Kafes kirişli veya robotlu yükleme ve istifleme
    • Modeller arasında geçiş yapmak için otomatik takım değişimi
    • 2,5–3 mm kalınlığındaki yapısal parçalar için yan yana yerleştirilmiş pres fren

    Entegre hat

    Büyük ölçekli standart dolap serileri
    • Akıllı yerleştirme yöntemiyle bobin veya sac kesimi
    • Karışık delik ve kontur işleri için delme-lazer kombine makinesi
    • İstifleme ve aralıklı dizme özellikli otomatik bükme
    • Taban çerçeveleri için isteğe bağlı robot kaynak istasyonu
    • Birleşik kontrol, proses kilitlemesi, veri izlenebilirliği
    • Mevcut binanıza göre hazırlanmış plan
    Devam etmeden önce

    Bu makinelerin neyi şekillendirebileceği ve neyi şekillendiremeyeceği

    Kalınlık konusu, bu sektördeki sorgulamaların çoğunun takıldığı noktadır. Dış mekan ve yapısal muhafaza parçaları, müşterilerin beklediğinden daha sık olarak panel bükme makinesinin çalışma aralığının üzerine çıkmaktadır.

    ParametrePanel bükme makinesi — döküm çerçevePanel bükme makinesi — kaynaklı çerçeveNotlar
    Soğuk haddelenmiş / galvanizli≤2,0 mm≤1,5 mm2,0 mm'nin üzerindeki parçalar pres frenine gönderilir
    Paslanmaz çelik≤1,2 mm≤1,0 mmDış mekan ve kıyı bölgelerindeki kapalı alanlar için
    Alüminyum≤2,5 mm≤2,5 mmAlaşımına bağlı
    Maksimum şekillendirme boyutu1000 × 1000 ila 2800 × 1500 mmModele göre
    Bükülme yüksekliğiEn az 5 mm / en fazla 170, 300 veya 400 mmYapılandırmaya göre
    Minimum dört kenarlı iç boyutyaklaşık 140 × 190 mmBaralar için koruyucu kapaklar bu seviyenin altına düşebilir
    Açı doğruluğuyaklaşık ±0,5°/mContanın sıkıştırılma düzgünlüğünü belirler
    Düzlükyaklaşık 0,2 mm/mKapı contalarının sızdırmaz olup olmadığını belirler
    Delme hassasiyetiTaretli delme presinde ±0,1 mmTekrarlanabilirlik: yaklaşık ±0,01–0,02 mm
    Kamu HizmetleriÜç fazlı 380 V, 0,6 MPa basınçlı havaHedef gerilime göre ayarlanmış

    Doğru seçim

    1,5–2,0 mm kalınlığında dört kenarlı dolap gövdeleri, kapaklar ve bölmeler; ürün nesillerine göre değişen yoğun kesim desenleri. Kalın sac şekillendirme ile kalıpsız delme işlemlerinin birleşimi, tam da bu sektörün ihtiyaç duyduğu şeydir.

    Uygun olmayan beden

    Derin çekme yöntemiyle üretilmiş pil modülü gövdeleri, ekstrüzyonla üretilmiş ısı emici profiller, rulo şekillendirmeyle üretilmiş çerçeve profilleri ve tam bükülme uzunluğu boyunca 2,0 mm’den kalın olan tüm yapısal parçalar. Farklı üretim süreçleri ve çoğu durumda farklı tedarikçiler.

    Bir pres frenini elinizin altında bulundurun

    2,5–3 mm kalınlığında yapısal tabanlar, kaldırma kulakları, ağır montaj braketleri ve kalın takviye plakaları. Birlikte çalıştığımız her kabin fabrikasında tam da bu parçalar için bir pres freni bulunmaktadır.

    Bu ekipmanın üretildiği ve korunduğu standartlar

    Risk değerlendirmesi aşağıda yer almaktadır EN ISO 12100; ışık perdesi kesintisi ve acil durdurma gibi güvenlikle ilgili kontrol işlevleri, şu şekilde belirlenmiştir: EN ISO 13849-1. AB’ye tedarik edilen hidrolik kant pressleri, aşağıdaki standartlara uygun olarak üretilmektedir: EN 12622. AB pazarına sunulan makineler, aşağıdaki hükümler uyarınca CE işareti taşımaktadır: 2006/42/EC sayılı Makine Direktifi ilişkili teknik dosya ile birlikte. Kalite yönetimi, aşağıdaki standartlara göre sertifikalandırılmıştır: ISO 9001, ve işlenmiş yapısal toleranslar aşağıdadır ISO 2768. Tamamlanmış muhafaza için, IEC 60529 dolabınızın hangi IP koduna göre test edildiğini belirtir ve IEC 61439-1 düşük gerilim montajları için geçerlidir. Her ikisi de bir makine standardı değildir; ancak sızma testini geçmek için gereken düzlük ve açı tutarlılığı, son montaj aşamasında değil, bükme aşamasında belirlenir.

    Makinelerde bu, tamamen kapalı arka çitler, tüm çıkıntılı hareketli parçalar üzerinde koruyucu kapaklar, korunan alan ihlal edildiğinde hareketi durduran lazer koruma sistemi, taretli delme preslerinde aşırı tonaj koruması ve panel bükme makinelerinde ızgara-cetvel ofset yük algılama sistemi anlamına gelir.

    Sürecin seçilmesi

    Panel bükme makinesi, pres fren mi yoksa rulo şekillendirme mi?

    Muhafaza serileri genellikle ilk ikisini gerektirir. Üçüncüsü ise sürekli olarak satın alacağınız parçaları sağlar.

     CNC panel büküm makinesiCNC kant pressRulo şekillendirme
    Parça geometrisiDört kenarı da katlanmış düz panellerHer türlü büküm hattı, her türlü kalınlıkta üretim kapasitesiSabit kesitli profiller
    Tipik muhafaza parçalarıDolap gövdeleri, kapaklar, bölmeler, tepsilerYapısal tabanlar, kulaklar, ağır braketlerÇerçeve elemanları, montaj rayları
    Bu sektör için kalınlık≤2,0 mm soğuk haddelenmiş2,0 mm ve üzeriRulo seti ile ayarlanır
    Sızdırmazlık yüzeyinin düzlüğüyaklaşık 0,2 mm/mTaçlandırma ve operatöre bağlıMükemmel, ancak sabit bölüm
    Bir tasarım revizyonuna verilen yanıtProgram değişikliği, tutanaklarAlet değişimi ve ölçüm ayarının sıfırlanmasıYeni rulo seti, hafta
    Operatörler1 veya otomatik yükleme ile 01–2Her satıra 1 tane
    STON bunu tedarik ediyor mu?EvetEvetHayır — farklı bir süreç

    Pil modülü tepsilerini erkenden kontrol etmekte fayda var. Katlanmış bir tepsi panel bükme makinesine uygundur; çekme yöntemiyle üretilmiş bir gövde ise uygun değildir ve ne kadar alet kullanılırsa kullanılsın bu durum değişmez. Çekim incelemesi aşamasında bu ikisini birbirinden ayırırız.

    İş akışı

    Levhadan, sızdırmaz ve montaja hazır muhafaza paneline

    1. BoşaltmaFiber lazer veya döner kafalı delme makinesi; özel kalıplara gerek yoktur▶
    2. DelmeKablo girişleri, havalandırma, fan açıklıkları, nervürler▶
    3. YüklemeVakumlu tutuculu taşıyıcı veya robot▶
    4. BükmeTek bir sıkıştırma işlemiyle dört kenar, sızdırmazlık yüzeyi düz▶
    5. İstiflemeOtomatik, kaplanmış yüzeylerle temas yok▶
    6. KaynakTemel çerçeveler için isteğe bağlı robot istasyonu
    Neler değişiyor?

    Manuel bükme ile zımba ve bükme hücresinin karşılaştırılması

    Aşağıdaki şekiller, değişimin yönünü ve mekanizmasını açıklamaktadır. Gerçek sonuçlar, parça karışımınıza, parti büyüklüğünüze ve vardiya düzeninize bağlıdır — teklif vermeden önce bunları kendi çizimleriniz temelinde modelleştiriyoruz.

    ÜrünSadece pres frenleriTaretli delme ve panel bükme hücresi
    2 mm kalınlığındaki dolap panelindeki operatörler2. Kaldırma ve döndürme1, ya da yükleme sırasında gözetimsiz
    Kapı sızdırmazlık yüzeyinin düzlüğüTaçlandırma ve operatöre bağlıyaklaşık 0,2 mm/m
    Köşelerde IP testi hatalarıPaneller arasında açı kayması olduğunda sıkça görülürKapalı döngü açı kontrolüyle azaltıldı
    Bir tasarım revizyonuna verilen yanıtYeniden donatım ve yeniden doğrulamaProgram değişikliği, aynı gün
    Panel başına kesik sayısıLazer ve manuel ikincil işlemlerTaretli zımbada bir adet sıkıştırma
    Modeller arasında geçişAlet değişimi ve ölçüm aletinin sıfırlanmasıProgramın geri çağırılması ve tazminat ayarlaması
    2,0 mm'den büyük parçalarİşlendiAbkant presinde kalın

    Müşterilerimize sunduğumuz yatırım geri dönüşü hesaplama yöntemi: (yıllık kazanılan iş gücü + yeniden işleme ve hurda maliyetlerindeki azalma + ek satılabilir üretim) ÷ kurulan ekipmanın maliyeti. Tesisinize uymayacak genel bir rakam yayınlamak yerine, bunu sizin gerçek rakamlarınızı kullanarak hesaplıyoruz.

    Bu çözümün arkasındaki ekipman

    Enerji depolama ve şarj cihazı muhafazası üretiminde kullanılan STON makineleri

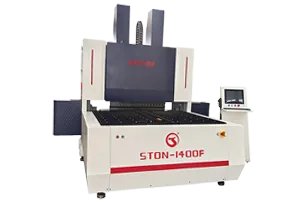
    STON CNC panel bükme makinesi, 2 mm kalınlığında bir enerji depolama dolabı paneli şekillendiriyor
    Şekillendirme

    CNC Panel Bükme Makinesi, döküm gövde

    Tam bükme uzunluğunda 2,0 mm soğuk haddelenmiş çelik için tasarlanmış dökme demir çerçeveli modeller. Tamamen elektrikli servo kapalı döngü kontrolü, hızlı telafi ayarı, ızgara cetveli ofset yük algılama özelliği, conta kanalı profilleri için özel bıçaklar.

    Basın kolu tipini görüntüle →
    STON SF serisi servo CNC revolverli delme presi, muhafaza kesiklerinin üretimi
    Delme

    Servo CNC Turret Delme Presi

    Özel kalıplara gerek kalmadan tek bir sıkıştırma işleminde kablo girişleri, havalandırma delikleri, fan kesikleri, baralar arası boşluklar ve montaj dizileri. ±0,1 mm hassasiyet, 40 rpm'ye kadar taret hızı, aşırı tonaj koruması.

    SF serisini görüntüle →
    STON SFL muhafaza panelleri için zımba-lazer kombine makinesi
    Zımba + lazer

    SFL Punch Lazer Kombine Makinesi

    Tek bir sıkıştırma işleminde aynı panel üzerinde tekrarlanan delik desenleri ve tek seferlik konturlar. Ayrı makinelere kıyasla yaklaşık 40% daha az yer kaplar ve dizi ile kesim arasında ikincil hizalama gerektirmez.

    SFL serisini görüntüle →
    STON PBS serisi, kalın muhafaza parçaları için elektrohidrolik servo pres fren
    2 mm'den fazla

    Elektro-Hidrolik Servo Abkant Presi

    Panel bükme makinesinin penceresinin üstündeki yapısal tabanlar, kaldırma kulakları ve takviye plakaları için. 63 t ila 320 t, DELEM veya ESA kontrol sistemi, mekanik dengeleme, lazer koruma cihazı.

    PBS dizisini izle →
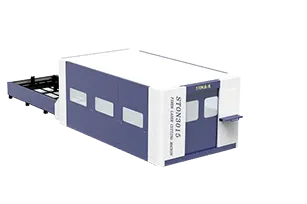
    STON çift platformlu fiber lazer kesim makinesi (gövde kesimi için)
    Boşluk

    Çift Platform Lazer Kesim

    Kalıp sipariş edilmesinden daha hızlı teslim edilebilen prototipler, ilk numuneler ve revize edilmiş çizimler için değişim masalı fiber lazer. Kaplamalı ve galvanizli saclarda çapak bırakmayan kenarlar.

    Lazer ünitesini görüntüle →
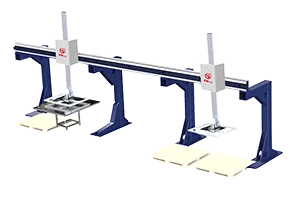
    STON kafes kiriş ve muhafaza panellerinin taşınması için robotik yükleme sistemi
    Otomasyon

    Kafes ve Robotik Yükleme

    Her panel bükme makinesinde yerleşik arayüz bulunur ve çoğu robot kolu ve portal markasıyla uyumludur. 2 mm’lik panellerde, sadece ağırlık bile manuel kaldırma sisteminin kaldırılmasını haklı kılar.

    Kafes kiriş sistemini görüntüle →
    Neden STON

    Dökümden devreye almaya kadar tüm süreci kapsayan orijinal üretici

    2006 yılında kurulan şirketimizin genel merkezi, başlıca ihracat limanlarına ve havalimanına bir saat uzaklıktaki Qingdao’da bulunmaktadır. Döküm, ısıl işlem, işleme, kaynak, montaj ve kalite kontrol işlemlerinin tamamı, 20.000 m²'lik kendi fabrikamızda gerçekleştirilmektedir. Bu nedenle, bir pil muhafazası üretim hattında yapılacak bir konfigürasyon değişikliği, altı ay süren bir alt yüklenici sorunu haline gelmez.

    Qingdao’daki 20.000 metrekarelik STON CNC üretim tesisi
    20.000 m²'lik tesis, 300'den fazla işleme makinesi
    STON CNC’de artı-eksi 0,05 mm hassasiyetinde hassas montaj
    ±0,05 mm montaj hassasiyeti
    STON CNC’de yüksek hassasiyetli parçaların CNC ile işlenmesi
    Her bir kritik parçanın şirket içinde işlenmesi
    STON CNC’deki üç koordinatlı ölçüm kontrol istasyonu
    Sevkiyat öncesi üç koordinatlı kontrol
    Fabrikayı gezin 360° sanal turu açın
    Makine yere indikten sonra

    Hattın tamamı boyunca devam eden destek

    Enerji depolama projeleri şebekeye bağlanma tarihlerine göre, şarj istasyonlarının devreye alınması ise tesisin teslim tarihine göre ilerler. Bir hücrenin üretiminin durması, sadece üretim planını değil, kurulum programını da geciktirir.

    1 saat içinde yanıt, 48 saat içinde yerinde müdahale80'den fazla ihracat ülkesini kapsayan küresel hizmet ağı.
    Sipariş vermeden önce ücretsiz numune parçalarSatış öncesi mühendisleri, çizimleri inceler ve fizibilite, kalıplama ve bükme programlarını doğrular.
    Makinenin ömür boyu takibiBenzersiz makine kimliği, ücretsiz yazılım güncellemeleri, üç ayda bir yapılan inceleme ve bakım önerileri.
    7×24 uzman teknik destekUzaktan arıza teşhisi ve gerektiğinde yerinde mühendis desteği.
    Operatör ve programcı eğitimiDevreye alma sürecinde video eğitimleri, kullanım kılavuzları ve yerinde eğitimler.
    Özel yedek parça stoğuHızlı sevkiyat için stokta bulundurulan sarf malzemeleri ve aşınma parçaları.
    VX
    Vicky Xu STON CNC Yurtdışı Satış Müdürü

    Avrupa, Güneydoğu Asya, Orta Doğu ve Güney Amerika’daki sac metal üreticileriyle on yıllık iş birliği. Vicky, katalogdan bir makine teklifi sunmak yerine, parça çizimleriniz, malzeme ve kalınlık aralığınız ile hedef üretim hacminizden yola çıkarak, STON'un mühendislik ekibiyle birlikte konfigürasyonu belirler — tek panelli bükme makinesi, taretli delme presi veya otomatik yüklemeli, kesme, delme ve bükme işlemlerini bir arada gerçekleştiren tam entegre bir hat.

    Muhafaza üreticilerinden aldığımız sorular

    Sıkça sorulan sorular

    Bir panel bükme makinesi 2 mm kabin panellerini şekillendirebilir mi?
    Evet, dökme demir gövde ile. STON dökme gövdeli panel bükme makineleri tam bükme uzunluğunda 2,0 mm soğuk haddelenmiş çelik için tasarlanmıştır; kaynaklı gövdeler 1,5 mm ile sınırlıdır. Yapısal tabanlalarınız veya dış mekan kabinleriniz 2,5 veya 3 mm olarak belirtilmişse, bu parçalar abkant prese aittir ve bunları teslimattan sonra değil, teklif vermeden önce çizimlerinizden tespit edeceğiz.
    Paneller IP giriş testini geçecek kadar düz olacak mı?
    Sızdırmazlığı belirleyen conta değil, düzlük ve açı tutarlılığıdır. Düzlük metre başına yaklaşık 0,2 mm ve açı doğruluğu metre başına yaklaşık ±0,5°'dir; bu değerler hızlı telafi ayarlaması yapan kapalı çevrim servo kontrol ile sağlanır. Izgara cetvelli yük-sapma algılama bükme sırasında hizalamayı izler. IEC 60529 testleri bitmiş muhafazanıza uygulanır; makinenin katkısı eşit conta sıkıştırması için yeterince düz bir sızdırmazlık yüzeyidir.
    Muhafaza tasarımımız her ürün neslinde değişiyor. Bu bir sorun mu?
    Bu süreci seçmenin nedeni budur. Turret zımbalama, standart takım kullanan bir program aracılığıyla kablo girişleri, havalandırma ve montaj desenleri üretir ve panel bükme, program geri çağırma yoluyla revize edilmiş bir çizime geçer. Her ikisi de desen başına özel bir kalıp gerektirmez, bu nedenle tasarım revizyonu takım teslim süresi yerine mühendislik zamanı haline gelir.
    Pil modülü tepsileri üretebilir misiniz?
    Katlanmış tepsiler, evet — bunlar kalınlık aralığı sınırları içinde kalan dört kenarlı şekillendirilmiş parçalardır. Derin çekme yöntemiyle üretilen modül gövdeleri, hayır. Çekme işlemi, ne panel bükme makinesinin ne de taretli zımba makinesinin gerçekleştiremediği bir pres kalıplama işlemidir. Tepsi çiziminizde, katlanmış ve kaynaklanmış yerine tek bir işlemle şekillendirilmiş yuvarlatılmış köşeler gösteriliyorsa, bu parça için farklı bir tedarikçiye ihtiyaç vardır ve bunu çizim incelemesi sırasında size bildireceğiz.
    Bir muhafaza üretim hücresinin maliyeti ne kadardır?
    Belirli bir liste fiyatı yoktur, çünkü hücre parçaya göre yapılandırılmıştır. Rakamı en çok etkileyen beş faktör şunlardır: çerçeve türü (tam büküm uzunluğunda 2,0 mm için dökme demir gereklidir), şekillendirme uzunluğu 1600 mm'den 2800 mm'ye kadar, delme özellikleri (40 dev/dak'da çalışan servo taret ile mekanik taret karşılaştırması ve takım seti), otomasyon seviyesi (manuel yükleme, kafes yükleme veya istifleme yoluyla doldurulmuş bir hücre) ve kapsam — Daha kalın parçalar için bir lazer ve bir pres freninin dahil olup olmadığı. Tek bir bükme makinesi ile tam entegre bir hat arasında fiyat farkı yaklaşık olarak bir mertebe kadar. En kalın kısmını gösteren bir dolap çizimini gönderin ve 24 saat içinde size hazırlanmış bir teklif sunuyoruz.
    Bükme makinesinin yanı sıra bir taretli delme makinesine de ihtiyacımız var mı?
    Bu sektör için genellikle evet. Muhafaza panellerinde kablo girişleri, havalandırma dizileri, fan kesikleri, barası açıklıkları ve montaj deliği düzenleri bulunur. Bir taretli delme makinesi, tek bir sıkıştırma işleminde bunların hepsini tamamlar; ayrıca panjur ve nervür şekillendirme işlemlerini de gerçekleştirir. Delme ve bükme işlemlerinin birlikte yürütülmesi, bükme makinesinin hiçbir zaman ham parçaları beklemek zorunda kalmaması anlamına gelir; tek makineye yapılan yatırımların en sık hayal kırıklığı yarattığı nokta da budur.
    Hücre gözetimsiz çalışabilir mi?
    Evet, otomatik yükleme ve istifleme özelliğine sahiptir. STON panel bükme makineleri, kendi otomatik yükleme ve boşaltma arayüzüne sahiptir ve STON'un kafes sistemi ve Bronte robot kolunun yanı sıra çoğu robot kol ve portal markasıyla uyumlu olarak kullanılabilir. Gözetimsiz çalışma için EN ISO 13849-1 standardına uygun tam kapalı çitler ve lazer koruma sistemleri sipariş aşamasında belirtilir.
    Ne tür güç ve hava kaynağı gereklidir?
    Panel bükme makineleri ve katlama makineleri üç fazlı 380 V güç ve 0,6 MPa basınçlı hava gerektirir. Turret zımba presleri 380 V ±5% ve 0,55 MPa hava gerektirir; servo modellerde toplam güç tüketimi yaklaşık 3–5 kW'dir. Fiber lazer üniteleri üç fazlı 380 V gerektirir; önerilen besleme kapasitesi lazer gücüne bağlıdır. Voltaj ve frekans, sevkiyattan önce hedef ülkeye göre yapılandırılır.
    Makineler Türkiye, Meksika, Rusya veya Güneydoğu Asya'ya tedarik edilebilir mi?
    Evet — bunlar STON CNC'nin ana ihracat pazarları arasındadır. Besleme voltajı ve frekansı sevkiyattan önce hedefe göre yapılandırılır, CNC ve HMI dili yerelleştirilebilir ve makineler gerekli olduğunda 2006/42/EC Direktifi kapsamında CE işareti taşır. Yerel servis ağınız zaten birini destekliyorsa FANUC, Siemens ve Rexroth kontrol sistemleri belirtilebilir. İhracat belgelendirmesi, paketleme ve konteyner yükleme, büyük ihracat limanlarına ve havaalanına bir saat uzaklıktaki Qingdao'da kurum içinde yürütülür.
    Çin dışında yedek parça ve servis nasıl yönetiliyor?
    STON CNC, 80'den fazla ihracat pazarında bir saatlik yanıt ve 48 saatlik yerinde çözüm taahhüdünde bulunur; bu taahhüt 7×24 uzaktan teknik destek, özel yedek parça deposu ve makinenin ömrü boyunca ücretsiz yazılım güncellemeleri ile desteklenir. Yaygın aşınma parçalarının vardiya ortasında hava kargoyla gönderilmesi yerine kendi rafınızda durması için makineyle birlikte önerilen bir yedek parça kiti fiyatlandırılır.
    Avrupa'ya ihracat için CE belgelendirmesi sağlıyor musunuz?
    STON makineleri CE sertifikalıdır ve şirket ISO kalite sertifikasına sahiptir. Makine Direktifi 2006/42/EC için teknik dokümantasyon her AB sevkiyatı ile birlikte hazırlanır, EN ISO 12100'e göre risk değerlendirmesi ve EN ISO 13849-1'e göre güvenlikle ilgili kontrol fonksiyonları ile. Koruma konfigürasyonu — lazer koruma, tamamen kapalı çit, hareketli parçalar üzerindeki kapaklar — sonradan eklenmek yerine sipariş aşamasında belirlenir.
    Taahhütte bulunmadan önce bunu nasıl teyit ederiz?
    En kalın parçanız ve en küçük barakülak kapağınızı da içeren tam bir kabin çizimlerini gönderin — bu iki parça hücreyi tanımlar. Satış öncesi mühendislerimiz bunları inceler, hangi parçaların panel bükme makinesinde, hangilerinin ise pres freninde işleneceğini size bildirir ve herhangi bir sipariş verilmeden önce uygulanabilirliği doğrulamak için ücretsiz numune parçalar sağlar.

    Bu sayfadaki teknik özellikler, 4 Ağustos 2026 tarihinde STON mühendislik belgeleriyle karşılaştırılarak doğrulanmıştır. Şekillendirme sınırları, teklif verilmeden önce sizin çizimlerinizle karşılaştırılarak teyit edilir. Yayın tarihi: 4 Ağustos 2026 · Son güncelleme tarihi: 4 Ağustos 2026 · Yurtdışı Satış Müdürü Vicky Xu tarafından incelenmiştir.

    Bir sonraki adım

    En kalın kısmını da içeren bir dolap çizimini bize gönderin

    Makine seçimini belirleyen iki faktör vardır: en kalın kalınlığınız ve en büyük paneliniz. Bunları bize gönderin; 24 saat içinde size bir konfigürasyon sunalım ve bükme ile pres fren işleri arasında net bir ayrım yapalım.

    • Satış temsilcisi değil, satış öncesi mühendisleri tarafından yapılan fizibilite incelemesi
    • Sipariş vermeden önce ücretsiz numune parçalar
    • Gerçek kat planınıza göre çizilmiş çizgi düzeni
    • Üç çıkış seviyesinde yapılandırma seçenekleri

    Önce konuşmayı mı tercih edersiniz?
    WhatsApp: +86 18153226091
    E-posta: [email protected]

    Yapılandırma önerisi alın

    İhtiyaçlarınızı güvenli talep formumuz aracılığıyla bize iletin. Ekibimiz 24 saat içinde size yanıt verecektir.

      Yapılandırma önerisi alın

      24 saat içinde yanıt veririz. Çizimleriniz gizli tutulur.

      Çizimler yanıt e-postasına eklenebilir. Pazartesiden cumartesiye 24 saat içinde yanıt veririz.

      Lütfen form gönderilirken bekleyin....

      Şimdi Teklif Alın

      İhtiyaçlarınızı Bize Gönderin - 24 Saat İçinde Geri Dönüş Yapalım

      İster mevcut bir hattı geliştiriyor ister yeni bir projeye başlıyor olun, STON üretiminiz için bir CNC çözümünü özelleştirecektir.