İnşaattan sorumluyuz----- üretimden sorumluyuz----- eğitimden sorumluyuz

1,5–2,0 mm kalınlığındaki BESS dolapları, akü muhafazaları ve şarj cihazı muhafazaları — sızdırmazlık sağlayacak kadar düz, her çeyrekte değişen ürün yelpazesine ayak uyduracak kadar hızlı.
Enerji depolama ve elektrikli araç şarj kabinleri, ince sac pencerelerin en ağır kategorisinde yer alır. Kabin gövdeleri, kapaklar ve iç bölmeler genellikle 1,5 ila 2,0 mm kalınlığında soğuk haddelenmiş veya galvanizli çelik, çünkü muhafaza ağırlığı taşır, darbelere dayanır ve IP derecesine uygun sızdırmazlık sağlamalıdır. Bu kalınlık, çerçeve seçimini tartışmaya açık olmayan bir hale getirir: bir dökme demir çerçeve panel bükme makinesi Tam bükülme uzunluğunda 2,0 mm’ye kadar soğuk haddelenmiş çelik için uygunken, kaynaklı çerçeve için bu değer sadece 1,5 mm’dir.
Diğer belirleyici özellik ise şudur: değişiklik. Bu sektördeki ürün nesilleri, geleneksel dolap endüstrisinin herhangi bir dalından daha hızlı yenilenmektedir ve ilk parti henüz sevk edilirken muhafaza tasarımları güncellenmektedir. Bu durum, kalıba bağlı her türlü çözümü imkansız hale getirmektedir. A CNC taret zımba presi özel kalıplara gerek kalmadan kablo girişleri, havalandırma delikleri, fan açıklıkları, baralar arası boşluklar ve montaj dizileri üretir; bir panel bükücü bir programdan dört kenarlı panelleri oluşturur; her ikisi de kalıp siparişi vermek yerine birkaç dakika içinde güncellenmiş bir çizime geçer.
STON CNC (Qingdao Ston Mechanical Technology Co., Ltd.), 2006 yılında Çin’in Qingdao kentinde kurulmuş, CNC panel bükme makineleri ve taretli delme presleri üreten Çinli bir orijinal üreticidir. Burada anlatılan tüm ekipmanlar, döküm ve ısıl işlemden işleme, montaj ve kalite kontrol aşamalarına kadar STON CNC’nin kendi 20.000 m²’lik fabrikasında üretilmektedir. Makineler, ISO 9001 kalite sertifikasına ve 2006/42/EC sayılı Makine Direktifi kapsamında CE işaretine sahiptir ve 80'den fazla ülkeye ihraç edilmektedir. Sertifikaları ve patentleri görüntüle →
Pil ve şarj cihazı muhafazalarında, sac levhalar az sayıda büyük ve kalın panele yoğunlaştırılmıştır; bu panellerin, contanın sızdırmazlık sağlayabilmesi için yeterince düz kalması gerekir.
İki milimetre kadar eğilen bir kapı, hangi contayı kullanırsanız kullanın sızdırmazlık sağlamaz ve sızdırmazlık testi ilk olarak köşelerde başarısız olur. Hızlı telafi ayarlı kapalı devre servo bükme işlemi, tüm uzunluk boyunca açıyı sabit tutar ve yaklaşık 0,2 mm/m'lik düzlük, sızdırmazlık yüzeyini tüm kanal boyunca eşit bir sıkıştırma sağlanacak kadar düz tutar.
Hücre formatları, dönüştürücü ayak izleri ve konektör konumları, ürün nesillerinden birine diğerine değişir. Her delik düzeni için özel bir kalıp gerektiren herhangi bir süreç, üretim takvimi açısından bir risk haline gelir. Döner kafalı delme ve program kontrollü bükme işlemleri, güncellenmiş bir çizimi bir öğleden sonra içinde işleyebilir; bu durumda kısıtlayıcı faktör, kalıp hazırlık süresi değil, mühendislik süresi olur.
Dökme demir çerçeveli panel bükme makinesi, tam bükme uzunluğunda 2,0 mm’lik soğuk haddelenmiş sacları işleyebilir; kaynaklı çerçeveli makine ise 1,5 mm’de sınırlıdır. Yapısal tabanlar ve dış mekan dolapları için muhafaza özellikleri genellikle 2,5 veya 3 mm’ye kadar çıkmaktadır. Bu parçalar pres freninde işlenmelidir ve fiyat teklifi vermeden önce parçalarınızın hangilerinin hangi kategoriye girdiğini teyit ederiz.
Bu sektörde, ham üretim hacmi yerine esneklik ön plana çıkmaktadır. Çoğu müşteri için, yerini başka bir ürüne bırakabilecek bir ürün için optimize edilmiş bir üretim hattından ziyade, tasarım değişikliklerini kolayca uyarlayabilen bir üretim hücresi daha uygun olmaktadır.
Kalınlık konusu, bu sektördeki sorgulamaların çoğunun takıldığı noktadır. Dış mekan ve yapısal muhafaza parçaları, müşterilerin beklediğinden daha sık olarak panel bükme makinesinin çalışma aralığının üzerine çıkmaktadır.
| Parametre | Panel bükme makinesi — döküm çerçeve | Panel bükme makinesi — kaynaklı çerçeve | Notlar |
|---|---|---|---|
| Soğuk haddelenmiş / galvanizli | ≤2,0 mm | ≤1,5 mm | 2,0 mm'nin üzerindeki parçalar pres frenine gönderilir |
| Paslanmaz çelik | ≤1,2 mm | ≤1,0 mm | Dış mekan ve kıyı bölgelerindeki kapalı alanlar için |
| Alüminyum | ≤2,5 mm | ≤2,5 mm | Alaşımına bağlı |
| Maksimum şekillendirme boyutu | 1000 × 1000 ila 2800 × 1500 mm | Modele göre | |
| Bükülme yüksekliği | En az 5 mm / en fazla 170, 300 veya 400 mm | Yapılandırmaya göre | |
| Minimum dört kenarlı iç boyut | yaklaşık 140 × 190 mm | Baralar için koruyucu kapaklar bu seviyenin altına düşebilir | |
| Açı doğruluğu | yaklaşık ±0,5°/m | Contanın sıkıştırılma düzgünlüğünü belirler | |
| Düzlük | yaklaşık 0,2 mm/m | Kapı contalarının sızdırmaz olup olmadığını belirler | |
| Delme hassasiyeti | Taretli delme presinde ±0,1 mm | Tekrarlanabilirlik: yaklaşık ±0,01–0,02 mm | |
| Kamu Hizmetleri | Üç fazlı 380 V, 0,6 MPa basınçlı hava | Hedef gerilime göre ayarlanmış | |
1,5–2,0 mm kalınlığında dört kenarlı dolap gövdeleri, kapaklar ve bölmeler; ürün nesillerine göre değişen yoğun kesim desenleri. Kalın sac şekillendirme ile kalıpsız delme işlemlerinin birleşimi, tam da bu sektörün ihtiyaç duyduğu şeydir.
Derin çekme yöntemiyle üretilmiş pil modülü gövdeleri, ekstrüzyonla üretilmiş ısı emici profiller, rulo şekillendirmeyle üretilmiş çerçeve profilleri ve tam bükülme uzunluğu boyunca 2,0 mm’den kalın olan tüm yapısal parçalar. Farklı üretim süreçleri ve çoğu durumda farklı tedarikçiler.
2,5–3 mm kalınlığında yapısal tabanlar, kaldırma kulakları, ağır montaj braketleri ve kalın takviye plakaları. Birlikte çalıştığımız her kabin fabrikasında tam da bu parçalar için bir pres freni bulunmaktadır.
Risk değerlendirmesi aşağıda yer almaktadır EN ISO 12100; ışık perdesi kesintisi ve acil durdurma gibi güvenlikle ilgili kontrol işlevleri, şu şekilde belirlenmiştir: EN ISO 13849-1. AB’ye tedarik edilen hidrolik kant pressleri, aşağıdaki standartlara uygun olarak üretilmektedir: EN 12622. AB pazarına sunulan makineler, aşağıdaki hükümler uyarınca CE işareti taşımaktadır: 2006/42/EC sayılı Makine Direktifi ilişkili teknik dosya ile birlikte. Kalite yönetimi, aşağıdaki standartlara göre sertifikalandırılmıştır: ISO 9001, ve işlenmiş yapısal toleranslar aşağıdadır ISO 2768. Tamamlanmış muhafaza için, IEC 60529 dolabınızın hangi IP koduna göre test edildiğini belirtir ve IEC 61439-1 düşük gerilim montajları için geçerlidir. Her ikisi de bir makine standardı değildir; ancak sızma testini geçmek için gereken düzlük ve açı tutarlılığı, son montaj aşamasında değil, bükme aşamasında belirlenir.
Makinelerde bu, tamamen kapalı arka çitler, tüm çıkıntılı hareketli parçalar üzerinde koruyucu kapaklar, korunan alan ihlal edildiğinde hareketi durduran lazer koruma sistemi, taretli delme preslerinde aşırı tonaj koruması ve panel bükme makinelerinde ızgara-cetvel ofset yük algılama sistemi anlamına gelir.
Muhafaza serileri genellikle ilk ikisini gerektirir. Üçüncüsü ise sürekli olarak satın alacağınız parçaları sağlar.
| CNC panel büküm makinesi | CNC kant press | Rulo şekillendirme | |
|---|---|---|---|
| Parça geometrisi | Dört kenarı da katlanmış düz paneller | Her türlü büküm hattı, her türlü kalınlıkta üretim kapasitesi | Sabit kesitli profiller |
| Tipik muhafaza parçaları | Dolap gövdeleri, kapaklar, bölmeler, tepsiler | Yapısal tabanlar, kulaklar, ağır braketler | Çerçeve elemanları, montaj rayları |
| Bu sektör için kalınlık | ≤2,0 mm soğuk haddelenmiş | 2,0 mm ve üzeri | Rulo seti ile ayarlanır |
| Sızdırmazlık yüzeyinin düzlüğü | yaklaşık 0,2 mm/m | Taçlandırma ve operatöre bağlı | Mükemmel, ancak sabit bölüm |
| Bir tasarım revizyonuna verilen yanıt | Program değişikliği, tutanaklar | Alet değişimi ve ölçüm ayarının sıfırlanması | Yeni rulo seti, hafta |
| Operatörler | 1 veya otomatik yükleme ile 0 | 1–2 | Her satıra 1 tane |
| STON bunu tedarik ediyor mu? | Evet | Evet | Hayır — farklı bir süreç |
Pil modülü tepsilerini erkenden kontrol etmekte fayda var. Katlanmış bir tepsi panel bükme makinesine uygundur; çekme yöntemiyle üretilmiş bir gövde ise uygun değildir ve ne kadar alet kullanılırsa kullanılsın bu durum değişmez. Çekim incelemesi aşamasında bu ikisini birbirinden ayırırız.
Aşağıdaki şekiller, değişimin yönünü ve mekanizmasını açıklamaktadır. Gerçek sonuçlar, parça karışımınıza, parti büyüklüğünüze ve vardiya düzeninize bağlıdır — teklif vermeden önce bunları kendi çizimleriniz temelinde modelleştiriyoruz.
| Ürün | Sadece pres frenleri | Taretli delme ve panel bükme hücresi |
|---|---|---|
| 2 mm kalınlığındaki dolap panelindeki operatörler | 2. Kaldırma ve döndürme | 1, ya da yükleme sırasında gözetimsiz |
| Kapı sızdırmazlık yüzeyinin düzlüğü | Taçlandırma ve operatöre bağlı | yaklaşık 0,2 mm/m |
| Köşelerde IP testi hataları | Paneller arasında açı kayması olduğunda sıkça görülür | Kapalı döngü açı kontrolüyle azaltıldı |
| Bir tasarım revizyonuna verilen yanıt | Yeniden donatım ve yeniden doğrulama | Program değişikliği, aynı gün |
| Panel başına kesik sayısı | Lazer ve manuel ikincil işlemler | Taretli zımbada bir adet sıkıştırma |
| Modeller arasında geçiş | Alet değişimi ve ölçüm aletinin sıfırlanması | Programın geri çağırılması ve tazminat ayarlaması |
| 2,0 mm'den büyük parçalar | İşlendi | Abkant presinde kalın |
Müşterilerimize sunduğumuz yatırım geri dönüşü hesaplama yöntemi: (yıllık kazanılan iş gücü + yeniden işleme ve hurda maliyetlerindeki azalma + ek satılabilir üretim) ÷ kurulan ekipmanın maliyeti. Tesisinize uymayacak genel bir rakam yayınlamak yerine, bunu sizin gerçek rakamlarınızı kullanarak hesaplıyoruz.

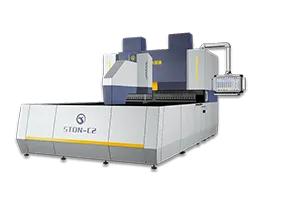
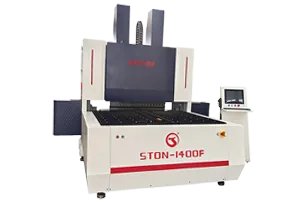
Tam bükme uzunluğunda 2,0 mm soğuk haddelenmiş çelik için tasarlanmış dökme demir çerçeveli modeller. Tamamen elektrikli servo kapalı döngü kontrolü, hızlı telafi ayarı, ızgara cetveli ofset yük algılama özelliği, conta kanalı profilleri için özel bıçaklar.
Basın kolu tipini görüntüle →
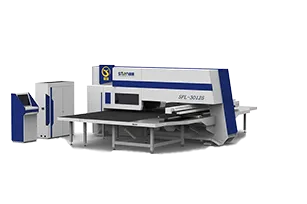
Özel kalıplara gerek kalmadan tek bir sıkıştırma işleminde kablo girişleri, havalandırma delikleri, fan kesikleri, baralar arası boşluklar ve montaj dizileri. ±0,1 mm hassasiyet, 40 rpm'ye kadar taret hızı, aşırı tonaj koruması.
SF serisini görüntüle →
Tek bir sıkıştırma işleminde aynı panel üzerinde tekrarlanan delik desenleri ve tek seferlik konturlar. Ayrı makinelere kıyasla yaklaşık 40% daha az yer kaplar ve dizi ile kesim arasında ikincil hizalama gerektirmez.
SFL serisini görüntüle →
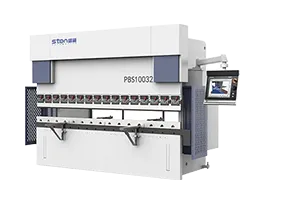
Panel bükme makinesinin penceresinin üstündeki yapısal tabanlar, kaldırma kulakları ve takviye plakaları için. 63 t ila 320 t, DELEM veya ESA kontrol sistemi, mekanik dengeleme, lazer koruma cihazı.
PBS dizisini izle →
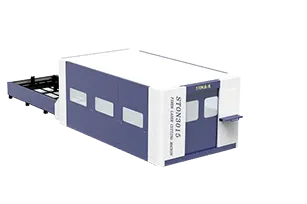
Kalıp sipariş edilmesinden daha hızlı teslim edilebilen prototipler, ilk numuneler ve revize edilmiş çizimler için değişim masalı fiber lazer. Kaplamalı ve galvanizli saclarda çapak bırakmayan kenarlar.
Lazer ünitesini görüntüle →
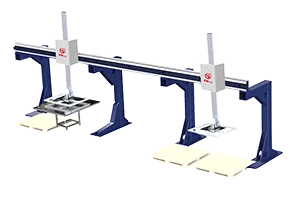
Her panel bükme makinesinde yerleşik arayüz bulunur ve çoğu robot kolu ve portal markasıyla uyumludur. 2 mm’lik panellerde, sadece ağırlık bile manuel kaldırma sisteminin kaldırılmasını haklı kılar.
Kafes kiriş sistemini görüntüle →2006 yılında kurulan şirketimizin genel merkezi, başlıca ihracat limanlarına ve havalimanına bir saat uzaklıktaki Qingdao’da bulunmaktadır. Döküm, ısıl işlem, işleme, kaynak, montaj ve kalite kontrol işlemlerinin tamamı, 20.000 m²'lik kendi fabrikamızda gerçekleştirilmektedir. Bu nedenle, bir pil muhafazası üretim hattında yapılacak bir konfigürasyon değişikliği, altı ay süren bir alt yüklenici sorunu haline gelmez.


Enerji depolama projeleri şebekeye bağlanma tarihlerine göre, şarj istasyonlarının devreye alınması ise tesisin teslim tarihine göre ilerler. Bir hücrenin üretiminin durması, sadece üretim planını değil, kurulum programını da geciktirir.
Bu sayfadaki teknik özellikler, 4 Ağustos 2026 tarihinde STON mühendislik belgeleriyle karşılaştırılarak doğrulanmıştır. Şekillendirme sınırları, teklif verilmeden önce sizin çizimlerinizle karşılaştırılarak teyit edilir. Yayın tarihi: 4 Ağustos 2026 · Son güncelleme tarihi: 4 Ağustos 2026 · Yurtdışı Satış Müdürü Vicky Xu tarafından incelenmiştir.
Makine seçimini belirleyen iki faktör vardır: en kalın kalınlığınız ve en büyük paneliniz. Bunları bize gönderin; 24 saat içinde size bir konfigürasyon sunalım ve bükme ile pres fren işleri arasında net bir ayrım yapalım.
Önce konuşmayı mı tercih edersiniz?
WhatsApp: +86 18153226091
E-posta: [email protected]
İhtiyaçlarınızı güvenli talep formumuz aracılığıyla bize iletin. Ekibimiz 24 saat içinde size yanıt verecektir.
İster mevcut bir hattı geliştiriyor ister yeni bir projeye başlıyor olun, STON üretiminiz için bir CNC çözümünü özelleştirecektir.